-
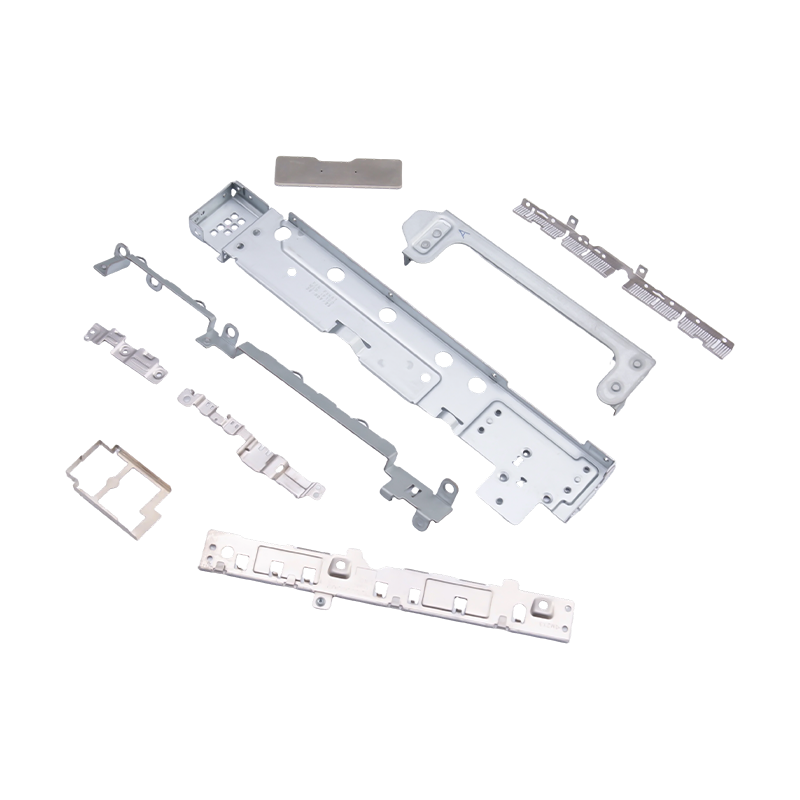
Các bộ phận được đóng dấu nhỏ cho máy tính xách tay và điện thoại di động
Là các bộ phận bên trong thiết yếu của thiết bị...
-
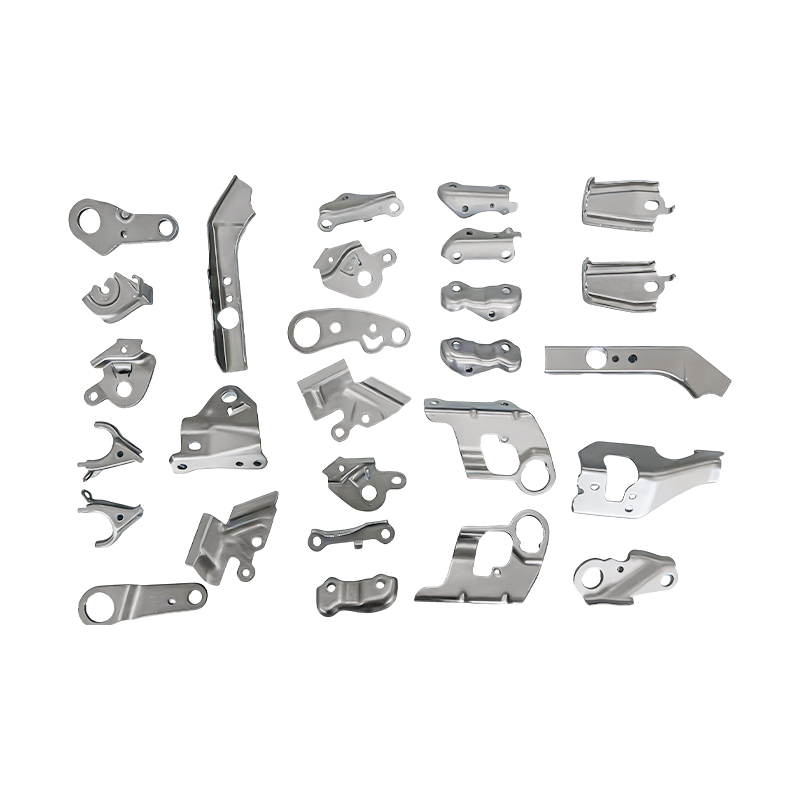
Phụ tùng ô tô nhỏ dập khuôn lũy tiến
Các bộ phận dập khuôn lũy tiến phụ tùng ô tô nh...
-
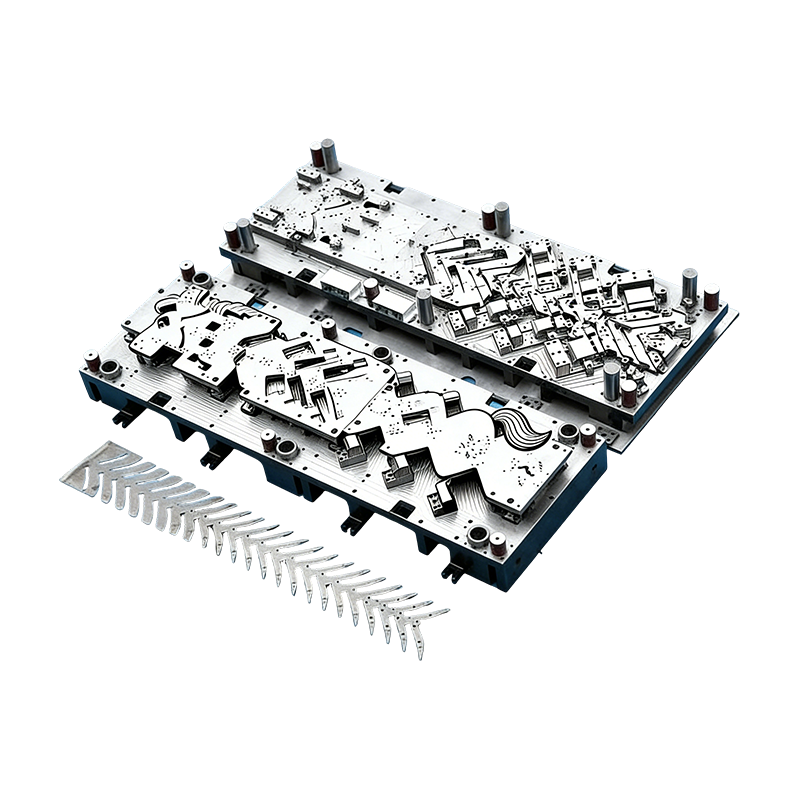
Khuôn tiến bộ cho phụ tùng ô tô
Khuôn liên tục dành cho vỏ động cơ ô tô này đượ...
-
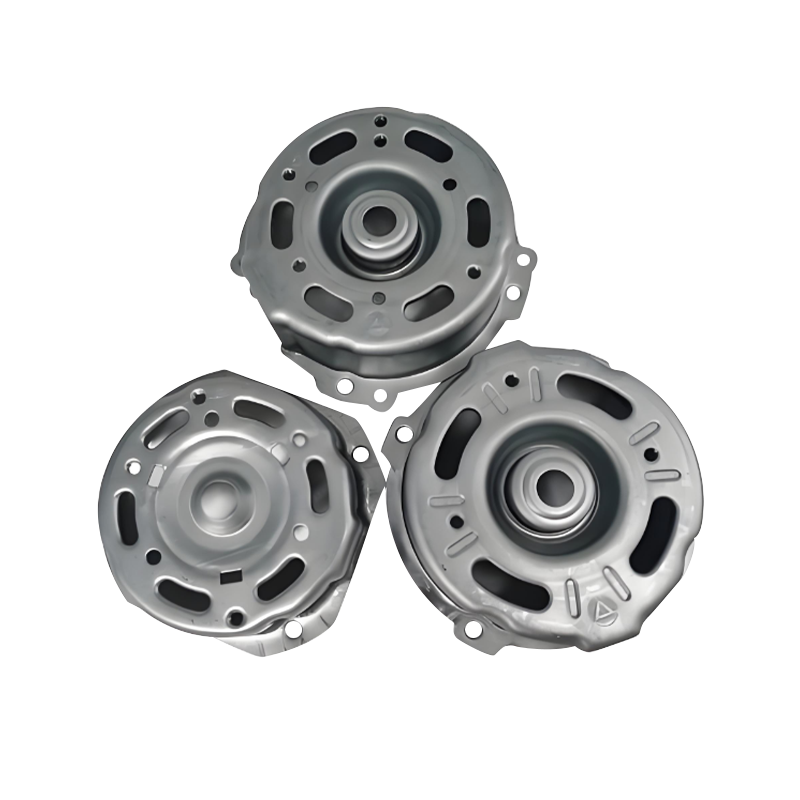
Bộ phận dập vỏ động cơ ô tô
Các bộ phận dập vỏ động cơ ô tô là bộ phận cốt ...
-
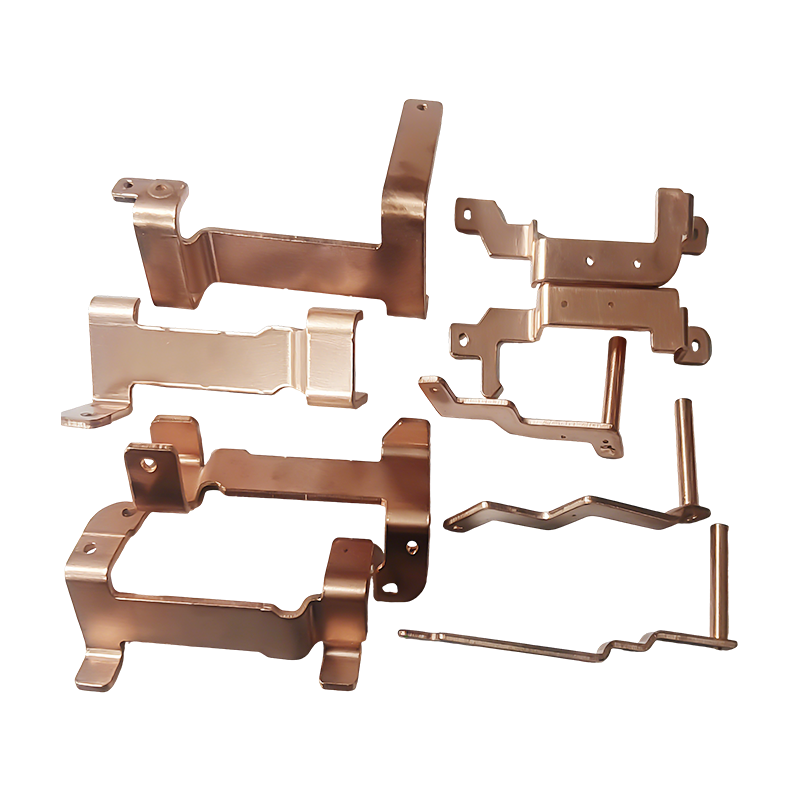
Bộ phận dập thanh cái bằng đồng của xe năng lượng mới
Các bộ phận dập thanh cái bằng đồng của xe năng...

Tin tức ngành
Trang chủ / Tin tức / Tin tức ngành / Tán đinh trong khuôn cho khuôn dập tiến bộ: Nguyên tắc và ứng dụng
Tán đinh trong khuôn cho khuôn dập tiến bộ: Nguyên tắc và ứng dụng
2026-09-24
Việc tán đinh trong khuôn làm gì bên trong khuôn tiến bộ
Hầu hết các cụm lắp ráp được đóng dấu đều trải qua hai hoạt động riêng biệt: các bộ phận được tạo hình trong một khuôn, sau đó được đưa đến máy ép hoặc thiết bị cố định để chúng được nối với nhau. Việc tán đinh trong khuôn sẽ loại bỏ chuyến đi thứ hai đó. Trạm tán đinh nằm bên trong một khuôn liên tục nhiều trạm, do đó việc xuyên, uốn, xếp chồng, cấp đinh tán, tán đinh, tạo hình và đột bao hình đều diễn ra trong một công cụ liên tục.
Kết quả là một bộ phận nhiều lớp đã hoàn thiện và được nối vĩnh viễn chỉ bằng một lần nhấn. Bởi vì mối nối được chế tạo bằng đinh tán độc lập, đúc sẵn nên quy trình này khác với hàn, kẹp và khác với tán đinh ép ngoại tuyến. Không có đầu vào nhiệt và không có tế bào lắp ráp riêng biệt và không người vận hành nào phải di chuyển các bộ phận đã hoàn thiện một phần từ máy này sang máy khác.
Logic giống như trong bất kỳ quá trình dập lũy tiến so với dập chuyển : dải tiến lên theo một bước cố định và mỗi trạm thực hiện một công việc. Điều làm cho việc tán đinh trong khuôn trở nên đặc biệt là một trong những công việc đó là thao tác nối cơ học, được tính thời gian cho hành trình ép và được điều khiển bởi độ cứng của chính khuôn.
Chu trình làm việc bốn giai đoạn
Mỗi trạm tán đinh đều tuân theo cùng một trình tự, bất kể bộ phận nào. Hiểu nó giúp dễ dàng biết được độ chính xác được thắng hay thua ở đâu.
Hình thành trước và định vị
Dải vận chuyển được dẫn hướng vào vị trí bằng các phi công chính xác. Sau đó, các trạm đục lỗ và uốn làm việc theo trình tự, xếp chồng các lớp tấm và căn chỉnh các lỗ đinh tán sao cho chúng đồng trục trước khi đưa đinh tán vào. Nếu các lỗ không thẳng hàng tại thời điểm này thì sau này không có chày tán đinh nào có thể cứu được mối nối.
Cho ăn đinh tán tự động
Một bộ cấp liệu dạng bát rung bên ngoài sẽ phân loại các đinh tán và đưa chúng lần lượt bằng đường hàng không đến trạm định vị ở khuôn dưới. Cảm biến theo dõi các đinh tán bị thiếu hoặc bị kẹt. Khi phát hiện ra lỗi, chúng sẽ kích hoạt bảo vệ máy ép ngay lập tức, do đó nguồn cấp dữ liệu kém sẽ dừng máy ép thay vì làm hỏng dụng cụ hoặc tạo ra bộ phận bị lỗi.
Tán đinh và tạo hình nguội
Khi máy ép hạ xuống, chày tán đinh sẽ tác dụng lực thẳng đứng. Thân đinh tán đi qua các lỗ được đục sẵn, phần đuôi xòe ra và đảo ngược giới hạn khuôn để tạo thành đầu đinh tán chắc chắn. Các lớp được khóa lại với nhau không có khoảng cách giữa chúng và toàn bộ sự kiện là biến dạng dẻo nguội.
Định hình và xả
Sau khi khuôn mở ra, quá trình lắp ráp chuyển sang các trạm định hình, hiệu chỉnh kích thước và kiểm tra, sau đó đến khâu đột bao hình cuối cùng. Thành phần hoàn thiện để lại khuôn đã được tán đinh và đã được kiểm tra.
Các mô-đun cốt lõi của hệ thống tán đinh trong khuôn
Một khuôn tán đinh đáng tin cậy thực chất là bốn hệ thống hoạt động như một. Điểm yếu của bất kỳ điểm yếu nào trong số chúng sẽ nhanh chóng xuất hiện trong thùng rác.
| mô-đun | Thành phần chính | Những gì nó kiểm soát |
|---|---|---|
| Khuôn dập chính | Trạm đục lỗ, uốn, tạo hình và đột dập | Định vị dải và căn chỉnh lớp |
| Cho ăn đinh tán tự động | Bát rung, tách và phân phối khí nén | Một chiếc đinh tán, đúng chỗ, từng nét |
| Bộ phận tán đinh chính xác | Đục lỗ tán đinh, miếng đệm định vị, giá giữ phôi áp suất cao, bộ phận dẫn hướng | Hình dạng đầu, độ kín và tính nhất quán của khớp |
| Phát hiện và bảo vệ | Cảm biến phát hiện đinh tán bị mất, lỏng hoặc bị kẹt | Ngăn ngừa khuyết tật và va chạm chết |
Bộ phận tán đinh đáng được quan tâm đặc biệt. Đục lỗ, hạt chèn, giá đỡ trống và thanh dẫn hướng của nó quyết định độ ổn định của khớp từ hành trình đầu tiên đến hành trình thứ một triệu. Cấu trúc khuôn cứng và hệ thống dẫn hướng có độ chính xác cao là những yếu tố duy trì độ chính xác và độ bền khóa trong dung sai, bởi vì không có gì trong quy trình phụ thuộc vào kỹ năng của người vận hành.
Tại sao một tham chiếu định vị lại cải thiện độ chính xác
Trong quá trình lắp ráp ngoại tuyến, mỗi bước xử lý đều gây ra một lỗi kẹp mới. Bộ phận được nhặt lên, đặt vào vật cố định, định vị lại và nối lại. Những khoản bù đắp nhỏ được tích lũy ở mỗi bước đó.
Tán đinh trong khuôn tránh được điều này vì dải mang hoạt động như một tham chiếu định vị duy nhất từ trạm đầu tiên đến trạm cuối cùng. Đinh tán luôn được đặt tương ứng với các chi tiết được đục trên cùng một khuôn, trên cùng một dải, ngay trước đó. Đó là lý do tại sao quy trình này mang lại vị trí đinh tán, chiều cao đầu đinh tán và độ bền kéo nhất quán trong suốt quá trình sản xuất rất dài.
Sự tích hợp tương tự hỗ trợ sản lượng cao. Với việc nạp, ghép và kiểm tra được tự động hóa bên trong khuôn, hàm lượng lao động giảm, doanh thu của các bộ phận bán thành phẩm biến mất và việc sản xuất liên tục với khối lượng hàng triệu sản phẩm trở nên thiết thực.
Bảo vệ lớp phủ dẫn điện
Đối với các bộ phận điện, phương pháp nối cũng quan trọng như mối nối. Nhiệt hàn có thể đốt cháy hoặc oxy hóa bề mặt mạ và lớp phủ bị hư hỏng có nghĩa là điện trở tiếp xúc cao hơn ở chính xác nơi bộ phận cần tiến hành.
Tán đinh lạnh tránh được vấn đề đó. Quá trình này không sử dụng nhiệt nên lớp mạ niken, bạc và vàng vẫn nguyên vẹn không bị oxy hóa hoặc mất chất đốt, và tấm không bị mài mòn. Đây là một trong những lý do chính khiến quy trình này phù hợp với các bộ phận điện có độ chính xác cao và các bộ phận dẫn điện năng lượng mới, trong đó độ dẫn điện ổn định là yêu cầu thiết kế hơn là ưu tiên.
Lựa chọn giữa đinh tán bán hình ống và đinh tán rắn
Cả hai loại đinh tán đều có thể được nạp tự động vào khuôn và bị xáo trộn do tạo hình nguội, do đó việc lựa chọn phụ thuộc vào tải trọng mà mối nối phải mang.
- Đinh tán hình bán nguyệt là sự lựa chọn chủ đạo. Thân rỗng của chúng cần ít lực tạo hình hơn, phù hợp với hầu hết các kết nối phần cứng có độ chính xác dạng tấm mỏng.
- Đinh tán rắn được sử dụng khi mối nối phải chịu tải nặng hoặc tải trọng kéo cao và thân đầy đủ hơn, chắc chắn hơn xứng đáng với lực tạo hình bổ sung.
Khả năng tương thích vật liệu rất rộng. Các vật liệu dập thông thường như thép cán nguội, thép không gỉ, đồng, đồng thau và hợp kim nhôm đều có thể được nối theo cách này. Bởi vì các kim loại này khác nhau về độ đàn hồi và độ cứng nên chày tán đinh và khuôn dập thường được điều chỉnh cho phù hợp với loại vật liệu cụ thể.
Ứng dụng điển hình
Tán đinh trong khuôn là phổ biến nhất khi độ chính xác về kích thước, độ dẫn điện và độ lặp lại đều quan trọng cùng một lúc. Các ngành công nghiệp chính là điện tử ô tô, hệ thống điện năng lượng mới, thiết bị gia dụng chính xác và thiết bị chuyển mạch điều khiển công nghiệp.
Các bộ phận điển hình bao gồm:
- Bộ tiếp điểm bạc rơle
- Mảnh kết nối pin
- Thanh cái
- Cụm đầu cuối nối
- Chuyển đổi phần cứng dẫn điện
- Các bộ phận che chắn chính xác
Điểm chung của những bộ phận này là hình dạng nhỏ, mỏng được sản xuất với khối lượng rất lớn, với khớp nối phải đáng tin cậy về mặt điện và cơ học. Đó là cấu hình trong đó khuôn tán đinh hoàn toàn tự động, một hành trình mang lại hiệu quả nhanh nhất.
Điểm thiết kế quyết định liệu khuôn có hoạt động hay không
Việc tán đinh trong khuôn trông có vẻ đơn giản khi chạy nhưng các chi tiết đã được thiết lập từ rất lâu trước lần thử đầu tiên. Một số quyết định mang phần lớn sức nặng.
- Bố trí dải. Trạm tán đinh cần có đủ chỗ cho đường đột, chèn và cấp liệu, đồng thời dải phải duy trì ổn định thông qua các trạm uốn và xếp chồng trước nó.
- Căn chỉnh lỗ. Các lỗ khoan ở mỗi lớp phải thẳng hàng trong khoảng trống của đinh tán, vì vậy thiết kế dẫn hướng và dẫn hướng phải được xem xét cùng với bước dải.
- Độ tin cậy cho ăn. Định hướng, tách và phân phối đinh tán cần phải được lặp lại ở tốc độ ép tối đa. Lỗi cho ăn là nguyên nhân phổ biến nhất gây ra tình trạng ngừng hoạt động.
- Vùng phủ sóng của cảm biến. Việc phát hiện phải xác nhận sự hiện diện của đinh tán trước hành trình và bắt các đinh tán bị lỏng hoặc bị kẹt sau hành trình đó, để các lỗi không bao giờ di chuyển về phía hạ lưu.
- Truy cập bảo trì. Các cú đấm và hạt chèn bị mòn. Khuôn được thiết kế để thay đổi nhanh chóng giúp duy trì thời gian hoạt động cao trong thời gian sản xuất dài.
Các đội coi trạm tán đinh là giải pháp sau có xu hướng phát hiện ra những giới hạn này trong quá trình thử. Các nhóm lên kế hoạch cho toàn bộ quá trình cùng nhau có xu hướng tránh né chúng.
Trường hợp tán đinh trong khuôn phù hợp với chương trình dập
Tán đinh trong khuôn là một thành viên của nhóm hoạt động tích hợp rộng hơn. Nó chia sẻ triết lý của mình với việc gia công khuôn in và các bước kết nối khác để chuyển công việc lắp ráp vào máy ép, một chủ đề được trình bày chi tiết hơn trong phần giải thích này về cách dập và nối hợp nhất trong một lần nhấn .
Lựa chọn đó có đúng hay không còn tùy thuộc vào từng bộ phận. Nó mang lại lợi ích cho khối lượng lớn và thiết kế ổn định vì khoản đầu tư vào công cụ được trải đều trên nhiều bộ phận. Nó kém hấp dẫn hơn đối với khối lượng rất thấp hoặc đối với các tổ hợp có hình dạng thay đổi thường xuyên. Tuy nhiên, đối với các chương trình trong phạm vi phù hợp, việc loại bỏ bước lắp ráp thứ cấp có thể rút ngắn thời gian thực hiện và đồng thời cắt giảm hư hỏng khi xử lý.
Xây dựng khuôn và bộ phận tán đinh với Tô Châu Shuangqisi
Khuôn tán đinh chỉ hoạt động tốt như công cụ đằng sau nó. Tô Châu Shuangqisi thiết kế và chế tạo các công cụ tiến bộ có độ chính xác cao và các sản phẩm của công ty khuôn dập điện tử cho các linh kiện nhỏ, có độ chính xác cao là điểm khởi đầu tự nhiên cho các chương trình thiết bị đầu cuối, tiếp điểm và thanh cái yêu cầu tán đinh tích hợp.
Trong trường hợp bộ phận đó là đầu nối hoặc thiết bị đầu cuối, thì khuôn dập lũy tiến tốc độ cao cho đầu nối và các bộ phận đầu cuối hiển thị loại công cụ đa trạm mà công việc này được xây dựng trên đó. Đối với các bố cục phức tạp hơn với nhiều trạm, khuôn dập lũy tiến đa trạm có hạt dao cacbua giải quyết vấn đề tuổi thọ dụng cụ dài trong sản xuất đòi hỏi khắt khe, khối lượng lớn.
Nạp đinh tán, cảm biến và bảo vệ máy nén là các vấn đề tự động hóa cũng như các vấn đề về dụng cụ và chúng có thể được hỗ trợ bởi thiết bị tự động dập để cho ăn và xử lý . Người mua thích tìm nguồn thành phần đã hoàn thiện hơn là công cụ có thể duyệt qua bộ phận dập điện tử được thực hiện theo bản vẽ của khách hàng , hoặc xem lại đầy đủ các bộ phận dập .
Các nguyên tắc kết nối tương tự cũng áp dụng cho phần cứng năng lượng mới. Ví dụ: các chương trình ghép nối các kết nối dẫn điện với vỏ được định hình có thể xem xét bộ phận dập nắp pin cho xe điện làm tài liệu tham khảo cho việc kiểm soát độ phẳng và tạo hình khổ lớn.
Bắt đầu một dự án tán đinh
Cách nhanh nhất để đánh giá tính khả thi là gửi bản vẽ, thông số kỹ thuật đinh tán, vật liệu và độ dày tấm cũng như khối lượng hàng năm. Từ bốn đầu vào đó, nhóm kỹ thuật có thể tư vấn về cách bố trí dải, phương pháp cấp liệu và liệu đinh tán dạng bán ống hay đinh tán đặc có phù hợp với tải trọng hay không.
Nếu bạn có một cụm lắp ráp bằng đinh tán hiện đang được kết nối ngoại tuyến hoặc một thành phần dẫn điện mới vẫn đang ở giai đoạn ý tưởng, liên hệ với nhóm kỹ thuật Tô Châu Shuangqisi để thảo luận về các yêu cầu về khuôn tán đinh của bạn . Một cuộc trò chuyện sớm về khớp thường tiết kiệm nhiều thời gian hơn bất kỳ thay đổi nào về xúc xắc sau này.
Bài trước
Dập lũy tiến bộ phận ô tô: Hướng dẫn về khuôn, dung sai, chi phí và khối lượng
Bài tiếp theo
Khuôn hỗn hợp và khuôn lũy tiến: Sự khác biệt, ứng dụng và cách chọn
của chúng tôi Sản phẩm.
Bắt đầu công việc kinh doanh của bạn với Nhà sản xuất OEM ngay tại đây!

Cung cấp cho khách hàng toàn cầu các giải pháp chìa khóa trao tay hoàn chỉnh
thông qua
sự đổi mới!
LIÊN KẾT NHANH
SẢN PHẨM
TIN TỨC
THÔNG TIN LIÊN HỆ.
-
 +86-139 1308 8972
-

-
 Số 118 đường Yexin, Khu phát triển kinh tế Ngô Giang, Tô Châu, Trung Quốc
Bản quyền © Tô Châu Shuangqisi Công ty TNHH Thiết bị khuôn mẫu Mọi quyền được bảo lưu. Khuôn dập tùy chỉnh Các nhà sản xuất khuôn dập kim loại
