-
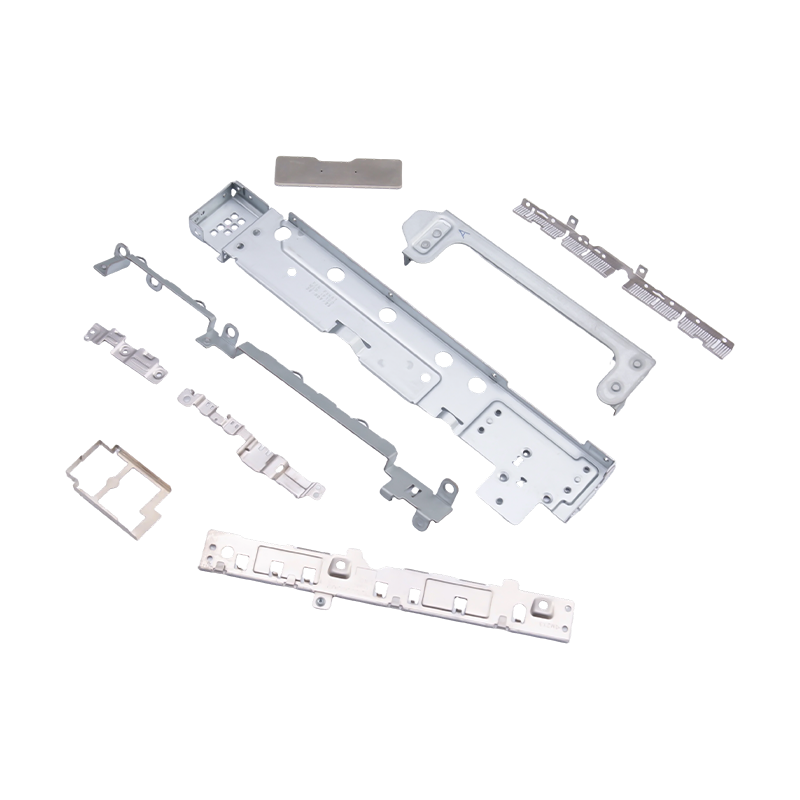
Các bộ phận được đóng dấu nhỏ cho máy tính xách tay và điện thoại di động
Là các bộ phận bên trong thiết yếu của thiết bị...
-
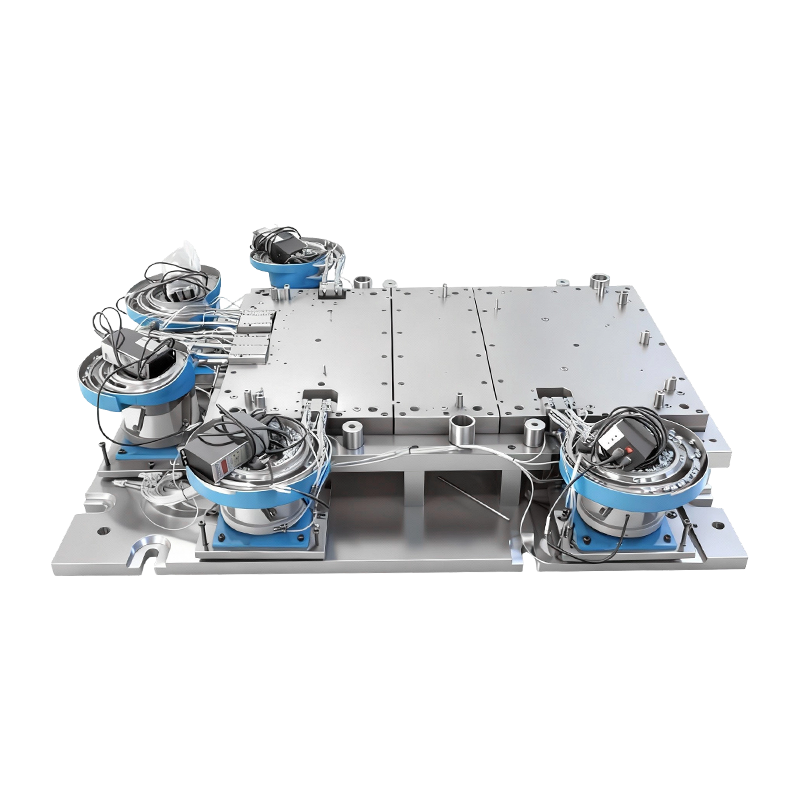
Khuôn tán đinh tự động cho đế máy tính lớn
Khuôn tán đinh tự động dành cho đế máy tính lớn...
-
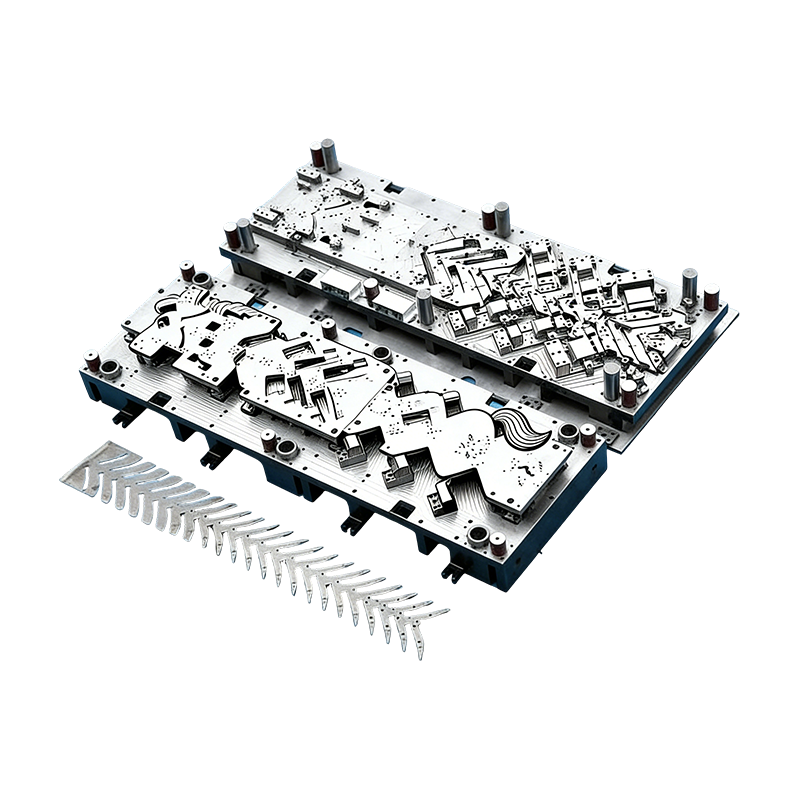
Khuôn tiến bộ cho phụ tùng ô tô
Khuôn liên tục dành cho vỏ động cơ ô tô này đượ...
-
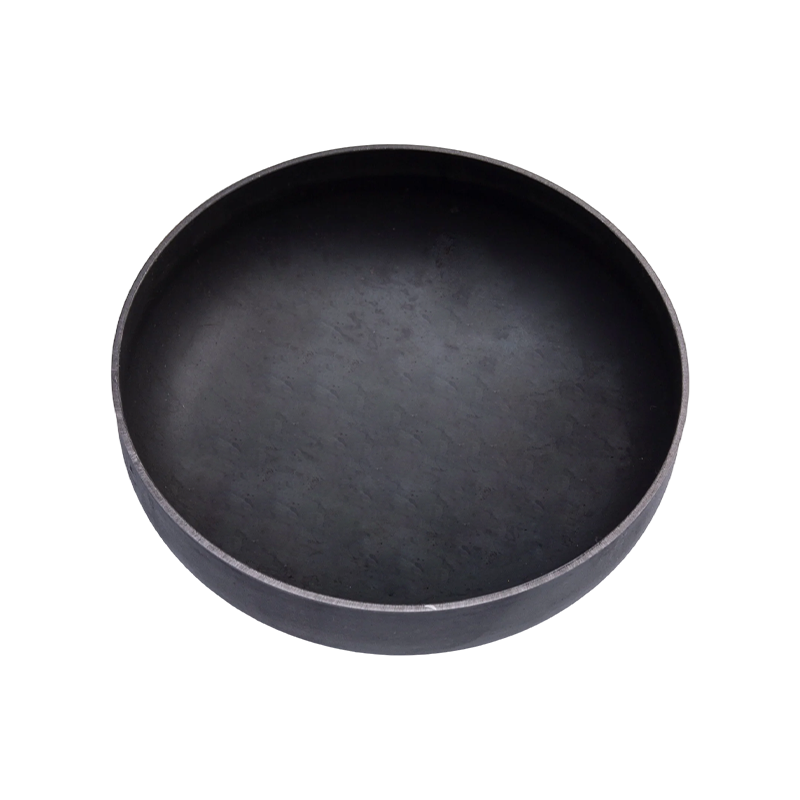
Bộ phận dập cuối bình xăng
Chi tiết dập cuối bình xăng là thành phần kết c...
-
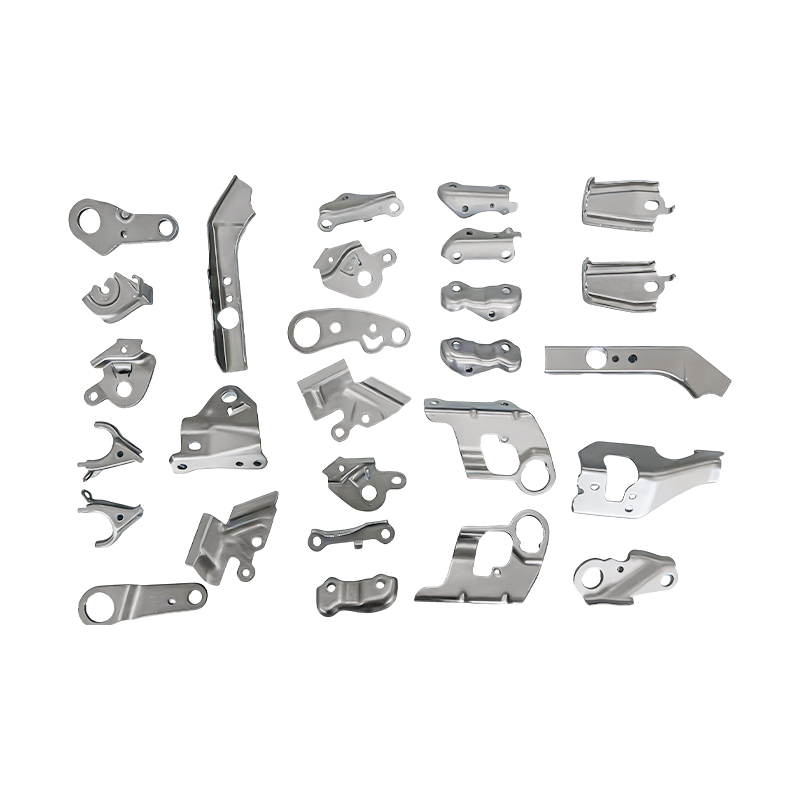
Phụ tùng ô tô nhỏ dập khuôn lũy tiến
Các bộ phận dập khuôn lũy tiến phụ tùng ô tô nh...
-
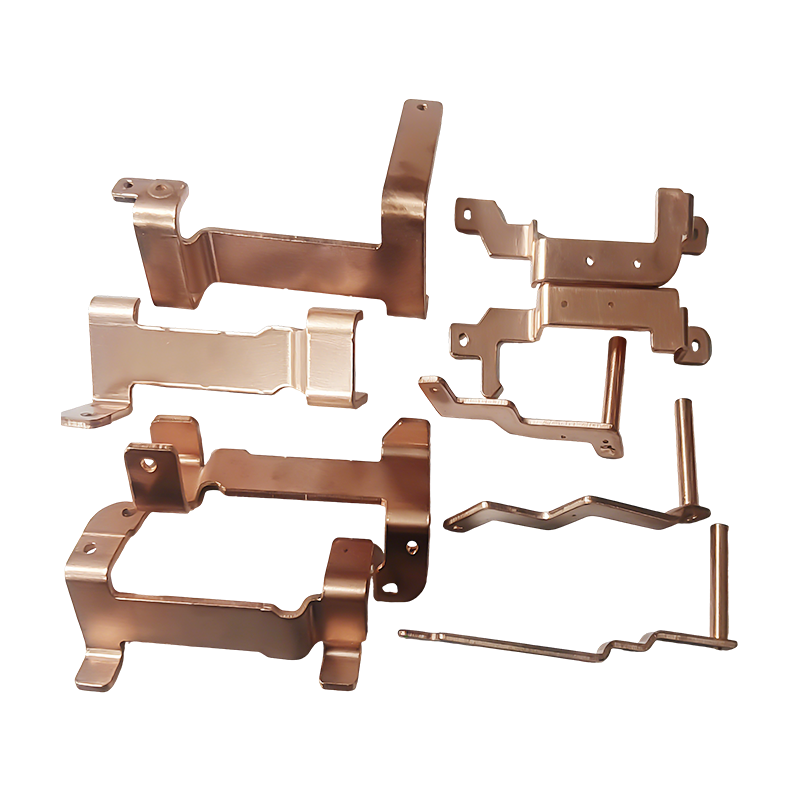
Bộ phận dập thanh cái bằng đồng của xe năng lượng mới
Các bộ phận dập thanh cái bằng đồng của xe năng...

Tin tức ngành
Trang chủ / Tin tức / Tin tức ngành / Các bộ phận được đóng dấu kim loại tùy chỉnh cho ngành dầu khí: Vật liệu & Tìm nguồn cung ứng
Các bộ phận được đóng dấu kim loại tùy chỉnh cho ngành dầu khí: Vật liệu & Tìm nguồn cung ứng
2026-10-20
Nắp cuối bình xăng bị rỉ ở ống góp cuối hiếm khi bị hỏng do máy ép chạy quá chậm. Nó thất bại vì bản vẽ cho phép có độ phẳng 0,2 mm trên mặt đệm 180 mm hoặc vì 304 được chỉ định cho vùng rửa trôi giàu clorua. Với các bộ phận được đóng dấu kim loại tùy chỉnh dành cho ngành dầu khí, quyết định mua hàng được đưa ra một cách hiệu quả ở ba vị trí trên bản in: chú thích vật liệu, khối dung sai và gói chứng chỉ.
Quy tắc tiết kiệm nhiều tiền nhất: chọn hợp kim từ hóa học chất lỏng, sau đó để khối dung sai quyết định quy trình chứ không phải ngược lại.
- Tấm kim loại thường bằng 45 đến 60 phần trăm đơn giá của thành phần dầu mỏ được đóng dấu ở khổ 1,0 đến 2,0 mm.
- Nâng cấp một cấp độ, chẳng hạn như thép cacbon lên 316L, sẽ tăng gần gấp đôi chi phí vật liệu trước khi tính một lần đột quỵ.
- Xác minh độ cứng và truy xuất nguồn gốc toàn bộ số nhiệt tăng thêm 8 đến 12 phần trăm, nhưng chúng là sự khác biệt giữa kiểm tra tiếp nhận sạch và lô bị từ chối.
Khoảng cách giữa giá đỡ 0,90 đô la và giá đỡ miếng đệm 4,20 đô la hầu như không bao giờ là tốc độ. Dưới đây là những gì thực sự thúc đẩy sự lan rộng đó, cách so sánh các hợp kim chính dựa trên các tiêu chí có thể đo lường được và vị trí của các bộ phận được đóng dấu bên trong các thiết bị dầu mỏ đầu nguồn và hạ nguồn.
Bắt đầu với chất lỏng, không phải cấu hình bộ phận
Hai giá đỡ giống hệt nhau có thể yêu cầu kỹ thuật luyện kim hoàn toàn khác nhau tùy thuộc vào vật gì chạm vào chúng. Áp suất riêng phần H2S trên 0,05 psi sẽ đưa ứng dụng vào trạng thái chua theo NACE MR0175 / ISO 15156, giới hạn độ cứng ở 22 HRC đối với các loại cacbon và hợp kim thấp. Bẫy dành cho máy dập là quá trình làm cứng: dải 316L được hình thành trên bán kính hẹp có thể vượt quá giới hạn độ cứng cục bộ mà cuộn dây đến có thể đáp ứng một cách thoải mái. Chỉ định dải ủ và bán kính uốn cong tối thiểu bằng một độ dày vật liệu trở lên.
Dịch vụ chua
Độ cứng giới hạn ở 22 HRC. Được ủ 316L hoặc các loại hợp kim thấp đủ tiêu chuẩn, với độ cứng được kiểm tra theo nhiệt độ thay vì theo bản vẽ.
Nước giàu clorua
Khả năng chống rỗ tương đương (PREN) quan trọng hơn tên loại: 316L nằm ở mức gần 24 đến 26, song công 2205 ở gần 35 đến 40. Trên 60 C trong nước được sản xuất nặng clorua, 316L là một rủi ro.
Đi xe đạp nhiệt
Từ -46 C đến 150 C, các mặt bịt kín di chuyển trước khi bộ phận bị uốn cong. Độ phẳng và khả năng kiểm soát gờ vượt trội hơn độ bền kéo trên các miếng đệm và tấm lót.
Giới hạn trọng lượng bên trên
Các đường trượt ngoài khơi đẩy về phía không gỉ có độ bền cao 0,8 đến 1,2 mm, làm tăng độ đàn hồi và thường cần trạm tạo hình thứ hai.
Các thành phần phía nhiên liệu lại đặt ra một ràng buộc khác: kim loại phải chịu được sự tiếp xúc với hydrocarbon, lớp phủ bị hư hỏng ở các cạnh bị cắt và mối hàn hoặc mối nối uốn sẽ không bị nứt khi sử dụng. Nắp cuối của bể chứa và bể chứa là một ví dụ điển hình, trong đó tính nhất quán của thước đo và chất lượng cạnh quyết định liệu đường nối có bịt kín trong lần vượt qua đầu tiên hay không.
 Bộ phận dập cuối bình xăng cho cụm bình nhiên liệu Nắp cuối bằng thép hoặc nhôm cán nguội được tạo thành để bịt kín bình nhiên liệu, có độ dày đồng đều và các cạnh nhẵn giúp chống rò rỉ. Xem sản phẩm →
Bốn hạng, so sánh theo số lượng người mua thực sự yêu cầu
Hầu hết các yêu cầu dán tem xăng dầu đều thuộc về một trong bốn họ vật liệu. Sự so sánh dưới đây sử dụng tấm 1,0 đến 2,0 mm và đường cơ sở của thép carbon là 1,0 cho chi phí vật liệu, do đó, nó có thể được đưa thẳng vào mô hình chi phí hợp lý.
Các giá trị biểu thị cho tấm 1,0 đến 2,0 mm: số giờ phun muối thay đổi theo độ hoàn thiện bề mặt, tình trạng cạnh và mức độ thụ động, vì vậy hãy coi chúng như một thứ hạng thay vì một sự đảm bảo.
Nếu một chương trình cần cường độ cao hơn ở cùng một thước đo thì cuộc trò chuyện về vật liệu cũng sẽ thay đổi cuộc trò chuyện về dụng cụ, như được đề cập trong ghi chú này trên thép cường độ cao thay đổi cách dập như thế nào . Cơ chế tương tự áp dụng cho giá đỡ và kẹp chứa áp suất được chỉ định cho cấp năng suất cao hơn.
Sáu dòng đặc điểm kỹ thuật di chuyển đơn vị có giá cao hơn tốc độ in
Lấy một dấu ngoặc có đóng dấu được trích dẫn ở chỉ số 100 và thay đổi từng dòng một trên bản vẽ. Mô hình bên dưới lặp lại trong hầu hết các câu hỏi về xăng dầu mà chúng tôi xem xét và nó giải thích lý do tại sao hai nhà cung cấp có thể cách nhau 40% trên một bản in tương tự.
220
nâng cấp 316L
135
Độ phẳng 0,05 mm
126
phun muối 1.000 giờ
118
Lưỡi dao 0,05 mm, không có chức năng gỡ lỗi
112
Độ cứng NACE trên mỗi lô
108
Truy xuất nguồn gốc EN 10204 3.1
Chỉ số chi phí tương đối cho một bộ phận được dập, đường cơ sở bằng thép carbon được đặt ở mức 100; khấu hao dụng cụ bị loại trừ vì nó phụ thuộc vào khối lượng hàng năm.
Ba vấn đề quan trọng đối với việc mua sắm. Đầu tiên, yêu cầu độ phẳng chặt hơn trên bề mặt bịt kín thường tốn ít chi phí hơn so với nâng cấp vật liệu và loại bỏ đường dẫn rò rỉ trường, vì vậy hãy chỉ định nó một cách có chủ ý thay vì theo mặc định. Thứ hai, việc yêu cầu một mũi khoan 0,05 mm mà không có thao tác mài giũa thứ cấp sẽ buộc khuôn phải thực hiện công việc: đột bao hình tinh tế hoặc gia công lại trong khuôn thay vì thao tác trên băng ghế. Thứ ba, chứng từ là dòng rẻ nhất trong danh sách và là nguyên nhân phổ biến nhất khiến lô hàng bị giữ lại, vì vậy đừng bao giờ để nó ngụ ý.
Vị trí thực sự của các thành phần được đóng dấu trong chuỗi xăng dầu
Van và kiểm soát dòng chảy, 30 phần trăm
Lọc dầu và hóa dầu, 24%
Dụng cụ đầu giếng và lỗ khoan, 18%
Đường ống và thu thập, 14 phần trăm
Trạm lưu trữ và nhiên liệu, 8%
LNG và đông lạnh, 6%
Van chiếm ưu thế vì một van điều khiển duy nhất có thể hấp thụ 8 đến 20 hạng mục được đóng dấu: tấm đệm màng ngăn, bộ giữ đệm, giá đỡ định vị, điểm dừng hành trình và miếng chêm. Sự tập trung đó rất hữu ích cho người mua vì một dòng khuôn lũy tiến thường bao gồm nhiều kích cỡ van. Trong khi đó, phần lưu trữ và thiết bị đầu cuối được xây dựng trên nắp đầu thùng, giá đỡ phân phối và tấm đo mức, trong khi xe chở dầu trên đường và xe tải dịch vụ tốt kéo giá đỡ, tấm chắn nhiệt và tấm bậc từ các chương trình dập xe tải hạng nặng.
 Bộ phận dập xe tải hạng nặng cho lắp ráp xe thương mại Giá đỡ khung, tấm treo và giá đỡ động cơ bằng thép cường độ cao, được dập nguội với độ dày đồng đều và được kiểm tra độ phẳng và khả năng chống ăn mòn. Xem sản phẩm →
Bản in nên nói gì trước khi RFQ được gửi đi
Các bản in mơ hồ nhận được báo giá đệm, bởi vì người đóng dấu phải định giá trường hợp xấu nhất. Đây là những dòng loại bỏ sự mơ hồ mà không cần thêm chi phí:
- Dung sai chung là /-0,10 mm, các tính năng chức năng ở mức /-0,05 mm, được gọi theo từng tính năng thay vì ghi chú.
- Độ phẳng 0,05 mm trên 100 mm trên mặt đệm và vòng đệm, được đo trước khi phủ.
- Giới hạn gờ tối đa là 0,05 mm, với "không cho phép có gờ" trên bề mặt tiếp xúc kín và vòng chữ O.
- Bán kính uốn cong tối thiểu là 1t đối với thép 316L và 0,8t đối với thép carbon, cộng với hướng thớ đối với các uốn cong quan trọng.
- Xử lý bề mặt được nêu là một quá trình, không phải là kết quả: thụ động hóa theo tiêu chuẩn ASTM A967, hoặc vảy kẽm ở kích thước 8 đến 12 micromet.
- Cấp chứng chỉ được đặt tên rõ ràng, ví dụ EN 10204 3.1 với số nhiệt được đánh dấu trên thùng carton.
Từ vẽ đến phát hành: Bảy bước, khoảng mười sáu tuần
Một chương trình dập dầu mới với khuôn được thiết kế có mục đích thường kéo dài khoảng 16 tuần kể từ khi bắt đầu cho đến khi phát hành hàng loạt. Việc nén lịch trình đó thường có nghĩa là phải trả tiền cho nó ở nơi khác, thường là trong các lần lặp lại thử nghiệm.
1. DFM và đánh giá tài liệu, tuần 1 đến 2
Thành phần hóa học của chất lỏng, giới hạn độ cứng và lộ trình phủ được giải quyết trước khi chiều rộng dải được cố định.
2. Cố định khái niệm công cụ, tuần 2 đến tuần 4
Tiến bộ hoặc chuyển giao, số lượng trạm và liệu việc đánh lại hay xóa sạch có xử lý chú thích vệt hay không.
3. Xây dựng và thử khuôn, tuần 4 đến 14
Cây cột dài. Chi phí dụng cụ giữa hai khái niệm này thường khác nhau từ 30 đến 50%.
4. Bài báo và chứng chỉ đầu tiên, tuần 14 đến 15
Báo cáo kích thước, giấy chứng nhận vật liệu, hồ sơ độ cứng và phun muối trong một gói.
5. Lô thí điểm, tuần 15 đến 16
200 đến 500 chiếc, nghiên cứu khả năng về độ phẳng của mặt bịt kín và vị trí lỗ.
6. Phát hành nối tiếp và SPC
Sản xuất ổn định với khoảng thời gian bảo trì khuôn xác định, cộng với lộ trình kiểm soát thay đổi được ghi lại.
Khái niệm về công cụ xứng đáng có cuộc họp đánh giá riêng vì nó quyết định cả số vốn và tỷ lệ trên mỗi bộ phận. Nếu sự lựa chọn vẫn còn mở, sự so sánh này của việc dán tem lũy tiến và chuyển tiếp đặt ra nơi mỗi khái niệm mang lại lợi nhuận cho khối lượng trung bình và cao.
Về phía cung, một nhà sản xuất có chế tạo công cụ và ép dưới một mái nhà sẽ rút ngắn vòng lặp giữa vấn đề thử và chỉnh sửa khuôn. Tô Châu Shuangqisi, có trụ sở tại Ngô Giang, Tô Châu, vận hành 25 máy ép từ 80 T đến 400 T cùng với một xưởng khuôn nội bộ với dây EDM nhập khẩu, trung tâm gia công CNC và hơn 10 máy mài, với 60 nhân viên kỹ thuật. Công ty con năm 2016 của nó xây dựng phần tự động hóa của cùng một dây chuyền, điều này quan trọng khi một bộ phận xăng dầu phải chuyển từ máy ép thủ công sang dây chuyền chuyển liên kết mà không có giao diện nhà cung cấp thứ hai.
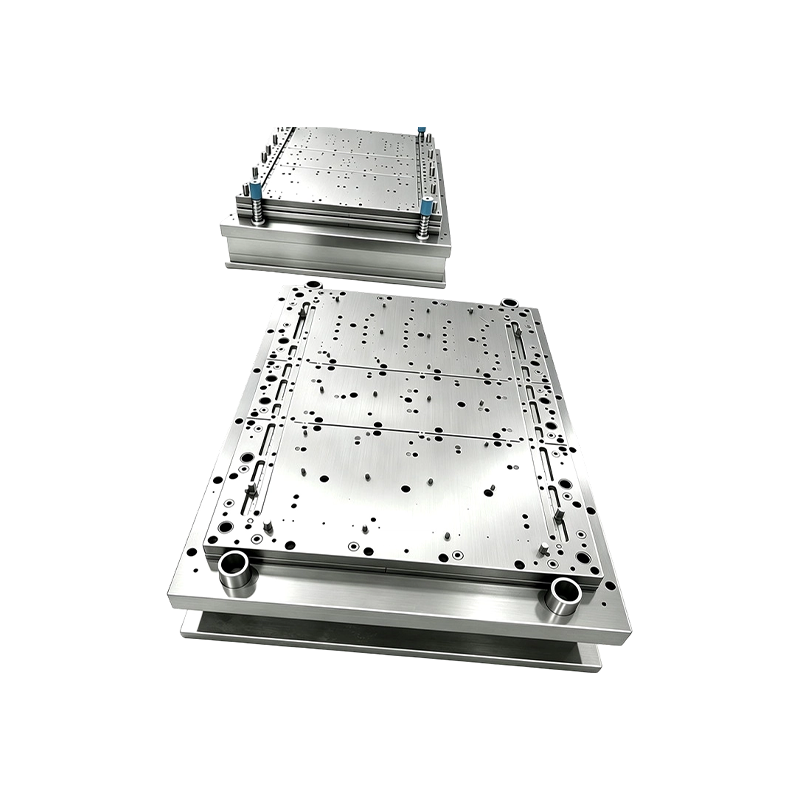 Thiết bị tự động dập tùy chỉnh cho dây chuyền ép chìa khóa trao tay Thiết bị tự động hóa tùy chỉnh cho các dự án khuôn dập và dây chuyền ép, với sự hỗ trợ tích hợp chìa khóa trao tay và các tùy chọn để đầu tư vào thiết bị sản xuất khi cần thiết. Xem sản phẩm →
Bảo trì, Tuân thủ và Đường dẫn Giấy tờ
Sự tuân thủ trong lĩnh vực này ít liên quan đến giấy chứng nhận trên tường mà nhiều hơn về những gì đi kèm với mỗi thùng carton. Bốn thói quen khiến nhiều người bị cách ly.
- Xác minh các cấp độ không gỉ khi đến nơi bằng nhận dạng vật liệu tích cực. Dải hỗn hợp là nguyên nhân cơ bản dẫn đến yêu cầu 316L không thành công và việc lấy mẫu XRF trên mỗi lô chỉ mất vài phút.
- Kiểm tra độ cứng sau khi tạo hình, không chỉ trên cuộn dây đến, do đó, các bán kính đã được làm cứng sẽ được giữ lại trước khi chúng tiếp cận cụm dịch vụ chua.
- Lưu giữ hồ sơ phun muối và thụ động gắn liền với số nhiệt và nêu rõ tiêu chuẩn thử nghiệm được sử dụng vì kết quả không thể so sánh được giữa các phương pháp.
- Đối với vỏ và vỏ thiết bị trong các khu vực được phân loại, hãy xác nhận rằng lộ trình lắp ráp hỗ trợ chứng nhận khu vực nguy hiểm cần thiết thay vì cho rằng chỉ việc dán tem đã đáp ứng được yêu cầu đó.
Khoảng thời gian bảo trì khuôn thuộc về cùng một cuộc trò chuyện. Gia công bằng thép không gỉ làm cứng dụng cụ cũng như bộ phận, do đó, khoảng thời gian mài từ 30.000 đến 60.000 hành trình là thực tế khi thép carbon có thể lên tới 100.000. Việc ghi khoảng thời gian đó vào thỏa thuận cung cấp sẽ bảo vệ chú thích về độ phẳng trong chương trình kéo dài hai năm hiệu quả hơn nhiều so với bất kỳ cuộc kiểm tra sắp tới nào.
Thứ tự của các quyết định là yếu tố phân biệt một chương trình suôn sẻ với một chương trình tốn kém. Cố định hợp kim khỏi chất lỏng hóa học, đặt giới hạn độ phẳng và gờ để bảo vệ vòng đệm, sau đó chọn giữa công cụ lũy tiến và chuyển giao dựa trên khối lượng hàng năm thay vì theo thói quen. Tài liệu và xác minh độ cứng phải được định giá ngay từ báo giá đầu tiên, không được thương lượng sau khi bị từ chối. Làm điều đó và miếng đệm giữ kín hoặc nắp cuối bình chứa sẽ không còn là một chi tiết đơn hàng hàng hóa nữa mà trở thành một bộ phận giữ số lượng của nó trong suốt vòng đời của sản phẩm.
Bài trước
Thiết kế cho các ví dụ về khả năng sản xuất thay đổi báo giá dập kim loại
Bài tiếp theo
Hướng dẫn dập nặng: Dung sai, trọng tải, thiết kế khuôn và lựa chọn dụng cụ
của chúng tôi Sản phẩm.
Bắt đầu công việc kinh doanh của bạn với Nhà sản xuất OEM ngay tại đây!

Cung cấp cho khách hàng toàn cầu các giải pháp chìa khóa trao tay hoàn chỉnh
thông qua
sự đổi mới!
LIÊN KẾT NHANH
SẢN PHẨM
TIN TỨC
THÔNG TIN LIÊN HỆ.
-
 +86-139 1308 8972
-

-
 Số 118 đường Yexin, Khu phát triển kinh tế Ngô Giang, Tô Châu, Trung Quốc
Bản quyền © Tô Châu Shuangqisi Công ty TNHH Thiết bị khuôn mẫu Mọi quyền được bảo lưu. Khuôn dập tùy chỉnh Các nhà sản xuất khuôn dập kim loại
