-
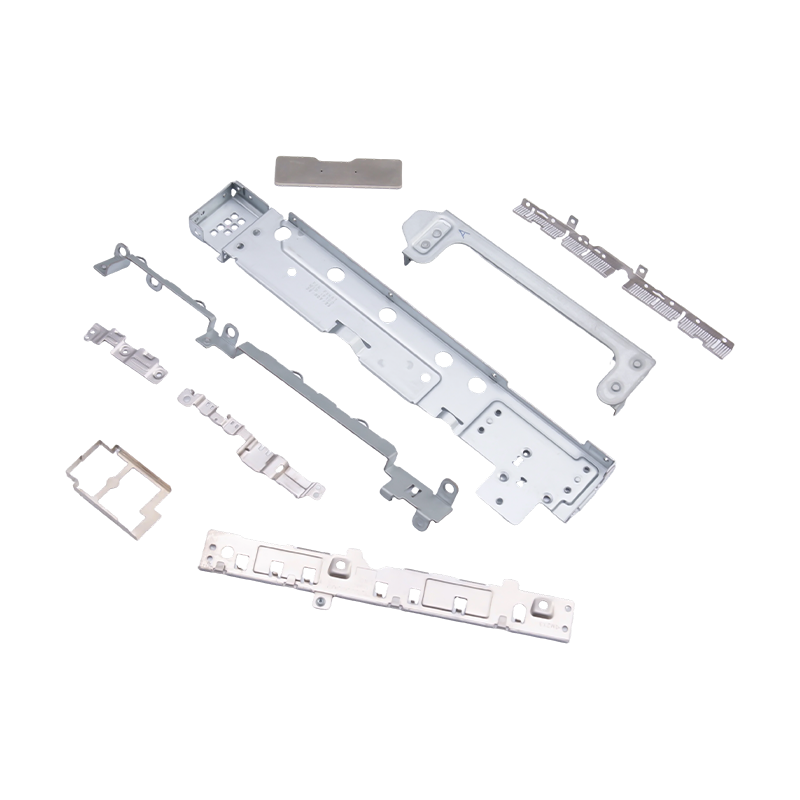
Các bộ phận được đóng dấu nhỏ cho máy tính xách tay và điện thoại di động
Là các bộ phận bên trong thiết yếu của thiết bị...
-
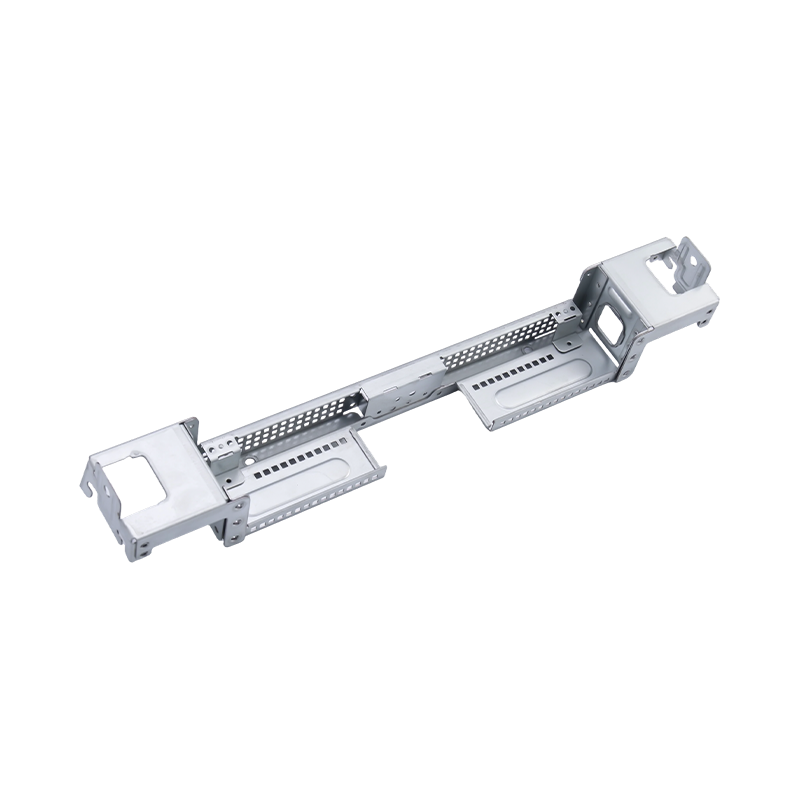
Bộ phận dập máy tính lớn cao cấp
Các bộ phận dập máy tính lớn cao cấp của chúng ...
-
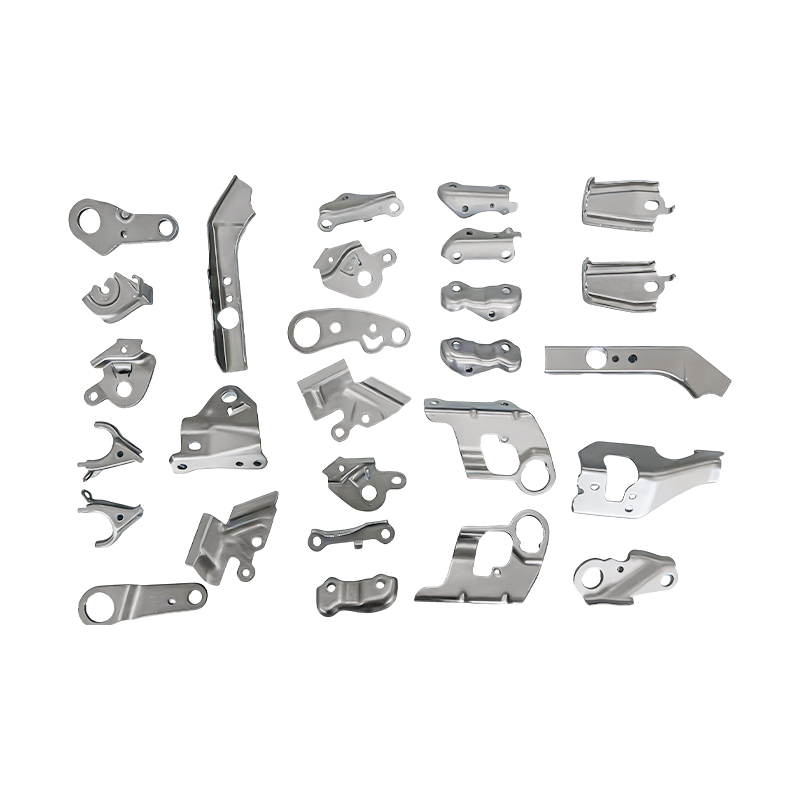
Phụ tùng ô tô nhỏ dập khuôn lũy tiến
Các bộ phận dập khuôn lũy tiến phụ tùng ô tô nh...
-
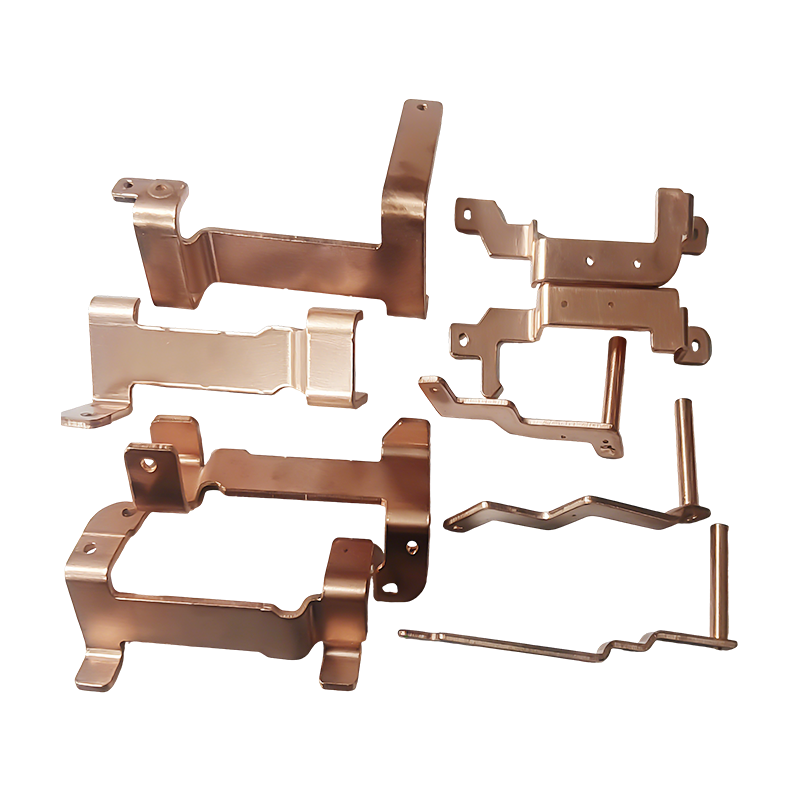
Bộ phận dập thanh cái bằng đồng của xe năng lượng mới
Các bộ phận dập thanh cái bằng đồng của xe năng...
-
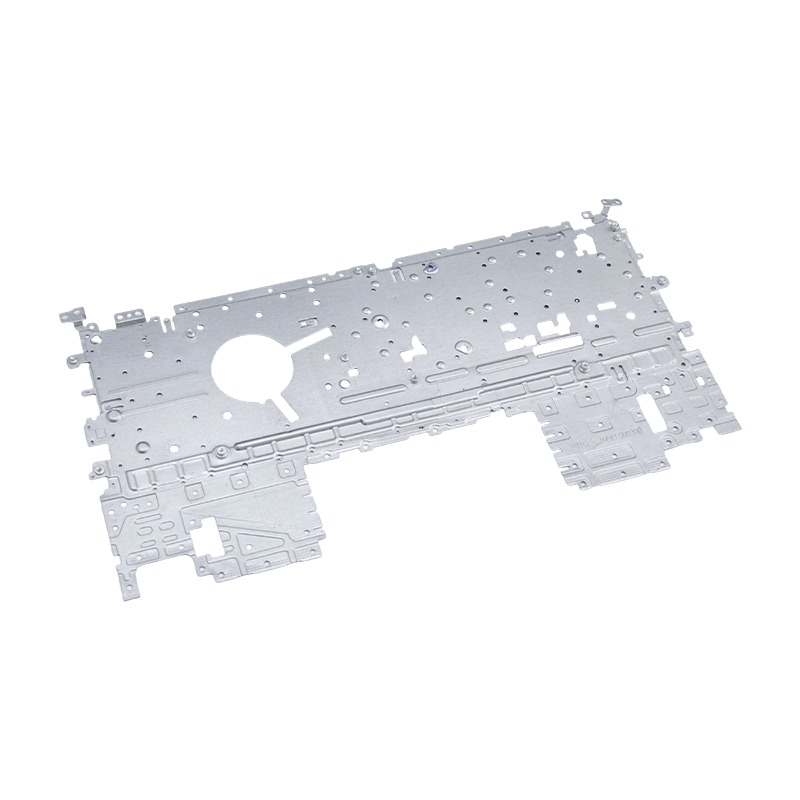
Bộ phận dập máy tính xách tay
Các bộ phận dập máy tính xách tay của chúng tôi...
-
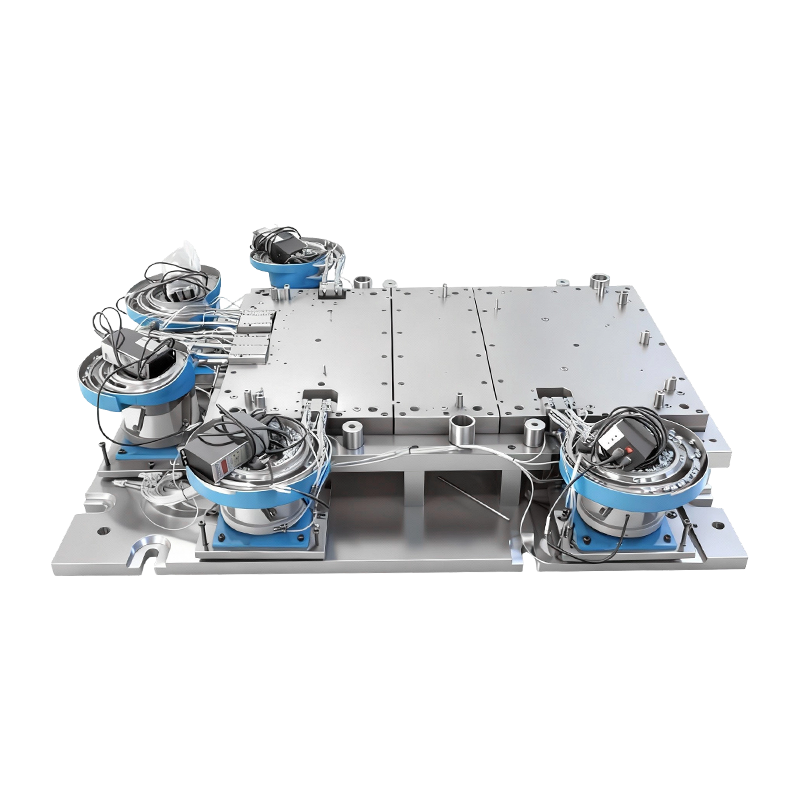
Khuôn tán đinh tự động cho đế máy tính lớn
Khuôn tán đinh tự động dành cho đế máy tính lớn...

Tin tức ngành
Trang chủ / Tin tức / Tin tức ngành / Dập nhôm lũy tiến: Quy trình, Hợp kim, Mẹo thiết kế & Hướng dẫn chi phí
Dập nhôm lũy tiến: Quy trình, Hợp kim, Mẹo thiết kế & Hướng dẫn chi phí
2026-09-14
Dập nhôm lũy tiến là cách phù hợp và tiết kiệm chi phí nhất để sản xuất số lượng lớn các bộ phận có độ chính xác nhẹ - miễn là hình dạng, hợp kim và số lượng hàng năm phù hợp với quy trình. Một khuôn lũy tiến duy nhất được cấp liệu từ một cuộn dây có thể phôi, xuyên thủng, tạo hình và cắt rời một bộ phận nhôm trên mỗi hành trình ép trong khi vẫn giữ dung sai lỗ này đến lỗ khác gần ±0,05 mm mà không cần gia công thứ cấp. Sự kết hợp đó là lý do tại sao vỏ pin, vỏ động cơ, bộ phận khung điện tử và đầu nối điện thường được chế tạo theo cách này.
Điểm mấu chốt: chọn nhôm dập lũy tiến khi nhu cầu hàng năm cao, bộ phận có thể được lồng trong một dải liên tục và dung sai nhất quán quan trọng hơn tính linh hoạt của thiết kế. Dưới những điều kiện đó, sử dụng công cụ thủ công hoặc chuyển giao đơn giản hơn thường tiết kiệm hơn.
Dập nhôm lũy tiến là gì?
Quá trình dập lũy tiến đưa dải kim loại liên tục qua một bộ khuôn duy nhất có nhiều trạm. Mỗi trạm thực hiện một hoặc nhiều thao tác - thí điểm, tạo phôi, đúc, uốn, vẽ, dập nổi hoặc cắt - vì vậy dải thô dần dần biến thành một bộ phận hoàn thiện khi nó đến trạm cuối cùng, nơi nó được cắt khỏi dải vận chuyển.
Quy trình diễn ra như thế nào trong sản xuất
- Bộ cấp cuộn sẽ làm thẳng dải nhôm và đẩy nó vào khuôn với bước chính xác cho mỗi lần nhấn.
- Các phi công gắn các lỗ đục sẵn để khóa vị trí dải ở mỗi trạm, đảm bảo độ chính xác về vị trí từ tính năng này sang tính năng khác.
- Các trạm hoạt động tuần tự: trạm đầu tiên xuyên qua các lỗ thí điểm, các trạm ở giữa tạo thành các đường cong hoặc dập nổi, và trạm cuối cùng tách rời bộ phận.
- Phần hoàn thiện được thải qua máng trong khi phế liệu khung được quấn lại hoặc cắt nhỏ để tái chế.
Bởi vì tất cả các trạm hoạt động đồng thời trên các phần khác nhau của cùng một dải, nên một lần nhấn sẽ tạo ra một phần nhôm hoàn chỉnh. Hoạt động liên tục đó là điểm khác biệt giữa dập lũy tiến với chuyển dập , trong đó các phôi riêng lẻ được chuyển giữa các trạm khuôn riêng biệt.
Hợp kim nhôm chạy tốt trong khuôn tiến bộ
Không phải mọi loại nhôm đều được nạp sạch thông qua khuôn liên tục. Các ứng cử viên thành công kết hợp khả năng định hình, khả năng đàn hồi có thể dự đoán được và phản ứng bề mặt có thể chấp nhận được khi đột tốc độ cao. Trong thực tế, các hợp kim dòng 3xxx, 5xxx và 6xxx được sử dụng cho hầu hết các dự án.
hợp kim
Tính khí chung
Tại sao nó được chọn
5052
H32
Độ bền mỏi cao và khả năng chống ăn mòn; được sử dụng cho vỏ pin, giá đỡ và đầu bình xăng.
3003
H14
Khả năng định dạng tuyệt vời và chi phí thấp; thiết bị phù hợp cho vỏ bọc, các bộ phận trao đổi nhiệt và các vật liệu dập thông thường.
6061
T6
Mạnh mẽ hơn và ổn định hơn khi sử dụng, nhưng độ đàn hồi cao hơn; ưa thích cho các giá đỡ và giá đỡ kết cấu.
1100
H14
Rất mềm và dễ vẽ; được sử dụng cho bảng tên, gương phản xạ và các bộ phận điện có hình học đơn giản.
Bảng 1 – Lựa chọn hợp kim nhôm cho khuôn liên tục: độ bền và khả năng định hình luôn thay đổi độ đàn hồi.
Tại sao dập lũy tiến được ưu tiên cho các bộ phận bằng nhôm
Đề án kinh doanh có bốn lợi thế có thể đo lường được so với khuôn thủ công, gia công hoặc dụng cụ chỉ kéo sâu.
Thông lượng không bị gián đoạn
Một khuôn lũy tiến bằng nhôm được chế tạo tốt chạy với tốc độ hàng trăm nét mỗi phút và mỗi nét sẽ tạo ra một bộ phận hoàn chỉnh. Chi phí đơn vị giảm nhanh chóng khi khối lượng vượt quá điểm khấu hao dụng cụ.
Độ chính xác lặp lại
Bởi vì dải được thử nghiệm ở mọi trạm nên các vị trí giữa các tính năng luôn nhất quán qua hàng triệu chu kỳ. Các mẫu lỗ quan trọng trong pin và các bộ phận động cơ giữ sai số ±0,05 mm mà không cần làm lại.
Giảm cân
Ở mức 2,7 g/cm3, nhôm có trọng lượng bằng khoảng 1/3 trọng lượng của thép. Việc dập lũy tiến cho phép các nhà thiết kế sử dụng các phần mỏng, cứng, được tạo hình thay vì các vật đúc nặng.
Hoạt động thứ cấp tích hợp
Có thể thêm ren, tán đinh, tạo hình cam và đánh dấu dưới dạng các trạm in khuôn, để các bộ phận tiến gần hơn đến trạng thái lắp ráp cuối cùng và giảm bớt các bước trong chuỗi cung ứng.
Vỏ pin là một ví dụ điển hình cho thấy những lợi thế này cộng lại. Vỏ bọc phải có kích thước ổn định, chống ăn mòn và được sản xuất với số lượng lớn với chi phí phù hợp.
 Bộ phận dập nắp pin chính xác cho vỏ bọc Vỏ pin được dán tem này phù hợp với vỏ ô tô và bộ lưu trữ năng lượng, mang lại sự ổn định về kích thước và khả năng chống ăn mòn trong sản xuất số lượng lớn, phù hợp với thảo luận của bài viết về trọng lượng và lợi ích bịt kín. Xem sản phẩm →
Trong thực tế, các nhà sản xuất chuyển từ cụm thép hàn sang vỏ nhôm dập đã cắt giảm hơn một nửa trọng lượng bộ phận đồng thời cải thiện tính nhất quán của việc bịt kín.
Giới hạn thiết kế: Điều gì quyết định thành công trước khi bạn cắt thép
Nhôm hoạt động khác với thép trong khuôn dập lũy tiến. Tỷ lệ năng suất trên mô đun cao hơn của nó tạo ra nhiều độ đàn hồi hơn và xu hướng ăn mòn thép công cụ khiến việc bôi trơn và phủ khuôn là bắt buộc. Hiểu rõ những giới hạn này ngay từ đầu là sự khác biệt giữa khởi động suôn sẻ và thiết kế lại tốn kém.
Các quy tắc thiết kế thực tế được sử dụng bởi các kỹ sư công cụ
- Bán kính uốn tối thiểu từ 1,0 đến 1,5 lần độ dày vật liệu đối với hợp kim 3xxx và 5xxx; tăng lên 2,0 lần đối với nhiệt độ 6xxx-T.
- Chỉ định hướng lưỡi dao nhất quán trên bất kỳ bề mặt nào trở thành giao diện bịt kín hoặc trượt.
- Giữ độ sâu vẽ vừa phải; nhôm bị rách ở bán kính góc nhọn, vì vậy hãy thêm bán kính góc tối thiểu 0,5 mm trên các dạng sâu.
- Cho phép bù đàn hồi trong thiết kế khuôn; các nhà cung cấp đáng tin cậy bổ sung thêm các tính năng hiệu chỉnh trong quá trình thử thay vì sau khi các bộ phận bị hỏng.
Dung sai có thể đạt được trong sản xuất
±0,05 mm xỏ lỗ
±0,08 mm Hồ sơ được cắt bớt
±0,10mm Các khúc cua hình thành
±0,15 mm mép bích
Biểu đồ 1 - Dung sai sản xuất điển hình được áp dụng cho các tấm dập lũy tiến bằng nhôm với dụng cụ được bảo trì tốt.
Trường hợp sử dụng tem lũy tiến bằng nhôm
Việc dập lũy tiến bằng nhôm xuất hiện ở bất cứ nơi nào cần các bộ phận kim loại nhẹ, dẫn điện hoặc chống ăn mòn ở khối lượng lớn. Sự phân bổ dưới đây phản ánh nhu cầu điển hình trong các ngành mà chúng tôi cung cấp.
- Ô tô và xe điện (42%) - vỏ pin, vỏ động cơ, bộ phận ghế ngồi, thanh cái bằng đồng, giá đỡ kết cấu.
- Điện tử (21%) — vỏ máy tính xách tay, bộ phận khung máy chủ, đầu nối nhỏ và tấm chắn.
- Thiết bị gia dụng và hàng gia dụng (19%) - tấm lò, tấm dán hộp điều khiển, cánh tản nhiệt.
- Thiết bị công nghiệp (18%) - vỏ bộ điều khiển servo, bộ phận máy nén, tấm lắp.
Ô tô và xe năng lượng mới
Việc chuyển sang hệ thống truyền động điện đã khiến việc dập nhôm tiến bộ trở thành quy trình mặc định cho các bộ phận động cơ và hệ thống pin. Ví dụ, một thanh cái bằng đồng hoặc nhôm được dập sẽ thay thế các thanh được uốn cong và gia công bằng một bộ phận giữ độ phẳng và vị trí lỗ trong một bước.
 Bộ phận dập thanh cái bằng đồng để phân phối điện EV Thanh cái bằng đồng có độ tinh khiết cao này hỗ trợ dòng điện hiệu quả giữa pin, động cơ và bộ chuyển đổi, với bề mặt được mạ và dung sai chặt chẽ cho các ứng dụng EV đòi hỏi khắt khe, phù hợp với sự nhấn mạnh của đoạn văn về các ưu điểm dập lũy tiến. Xem sản phẩm →
Tương tự, các bộ phận dập vỏ động cơ tận dụng đặc tính nhiệt và trọng lượng nhẹ của nhôm, trong khi khuôn dập lũy tiến giữ độ đồng tâm chặt chẽ theo yêu cầu của cụm rôto và stato.
Điện tử và thiết bị
Các thiết bị điện tử tiêu dùng ưa chuộng nhôm vì bề mặt hoàn thiện và khả năng che chắn EMI. Công nghệ dập liên tục tạo ra các bộ phận có thành mỏng, độ chính xác cao để lắp ráp máy tính xách tay và điện thoại.
 Bộ phận dập khung máy tính xách tay bằng nhôm Các bộ phận được dán tem này dành cho khung và giá đỡ máy tính xách tay kết hợp trọng lượng nhẹ với độ cứng, có vị trí lỗ chính xác và cấu trúc vừa vặn giúp hỗ trợ lắp ráp hiệu quả, phù hợp với quan điểm của bài viết về các bộ phận điện tử có thành mỏng. Xem sản phẩm →
Về mặt thiết bị, vỏ lò lớn và tem trên bảng điều khiển được hưởng lợi từ tính kinh tế của quy trình tương tự khi khối lượng sản xuất phù hợp với dụng cụ chuyên dụng.
Chi phí dụng cụ và lựa chọn nhà cung cấp: Bốn bước ngăn chặn sự hối tiếc
Khuôn dập lũy tiến là chi phí trả trước lớn nhất trong chương trình dập nhôm, thường cao hơn chi phí của máy ép và thiết bị xử lý vật liệu. Mục tiêu không phải là trả ít nhất cho các công cụ mà là trả tiền cho thiết kế công cụ phù hợp, bởi vì chất lượng khuôn quyết định chất lượng bộ phận trong vòng đời của chương trình.
Bước 1 - Xác thực trường hợp kinh doanh. Công cụ tiến bộ bắt đầu có ý nghĩa ở mức khoảng 50.000 đến 100.000 bộ phận mỗi năm. Dưới đó, hãy xem xét các lựa chọn dụng cụ tiết kiệm hơn.
Bước 2 - Gửi gói dữ liệu có thể sản xuất được. Cung cấp mô hình 3D, dung sai ngăn xếp, yêu cầu hoàn thiện bề mặt và nhu cầu hàng năm. Việc xem xét bố cục dải rõ ràng ở giai đoạn này sẽ tránh được việc sửa đổi khuôn tốn kém.
Bước 3 - Kiểm tra năng lực sản xuất thực tế. Tìm kiếm thiết kế khuôn trong nhà, gia công CNC và máy ép thử dưới một mái nhà. Một nhà cung cấp có cả khả năng chế tạo khuôn và dập sẽ giải quyết được các vấn đề về dung sai trước khi chúng được đưa vào sản xuất.
Bước 4 - Yêu cầu báo cáo bài viết đầu tiên với dữ liệu SPC. Xác nhận rằng các tính năng quan trọng nằm trong mục tiêu Cpk trên nhiều cuộn dây và lần chạy máy ép, không chỉ trên mẫu đầu tiên.
Các nhà cung cấp kết hợp khuôn dập lũy tiến, máy dập và tự động hóa — chẳng hạn như nhóm của chúng tôi tại Shuangqisi, với máy ép 80 đến 400 tấn và một công ty con tự động hóa dập nội bộ — có thể rút ngắn thời gian tăng tốc và giữ dung sai ổn định qua các ca.
Các cân nhắc về bảo trì, chất lượng và tuân thủ
Các khuôn nhôm lũy tiến tốt nhất vẫn mất hiệu suất nếu bỏ qua việc bảo trì. Tính chất khó chịu của nhôm khiến cho việc quản lý bôi trơn và lớp phủ bề mặt trở thành hai biện pháp kiểm soát giúp tách biệt các chương trình đáng tin cậy khỏi thời gian ngừng hoạt động định kỳ.
- Bảo vệ bề mặt khuôn: Lớp phủ DLC hoặc TiCN trên chày tạo hình làm giảm khả năng bám dính nhôm và kéo dài thời gian mài lại.
- Lựa chọn dầu bôi trơn: sử dụng chất bôi trơn bay hơi hoặc ít cặn tương thích với quá trình làm sạch tiếp theo, đặc biệt đối với pin và các bộ phận điện tử.
- Bảo trì phòng ngừa: kiểm tra phi công, lò xo và tấm mài mòn theo các khoảng thời gian xác định; khuôn lũy tiến thất bại có thể dự đoán được khi độ mòn đạt đến ngưỡng.
- Tài liệu tuân thủ: đối với các ngành xuất khẩu hoặc được quản lý, hãy lưu giữ sẵn các chứng chỉ vật liệu và PPAP hoặc tài liệu tương đương để kiểm tra.
Kiểm soát chất lượng trên tem nhôm phải bao gồm xác minh CMM về các vị trí lỗ quan trọng, kiểm tra bề mặt xem có vết xước không và xác minh độ cứng định kỳ của cuộn dây đến, bởi vì sự biến đổi vật liệu đến là nguyên nhân tiềm ẩn phổ biến nhất gây ra vết nứt và độ lệch lò xo.
Dập nhôm lũy tiến không phải là quy trình rẻ nhất đối với nguyên mẫu hoặc lô nhỏ và nó không thể đánh bại khuôn chuyển đối với các tấm rất lớn. Nhưng đối với các bộ phận vừa với dải được cấp cuộn và lặp lại với số lượng hàng trăm nghìn, nó mang lại chi phí đơn vị thấp nhất, tính nhất quán chặt chẽ nhất và thời gian chu kỳ ngắn nhất so với bất kỳ phương pháp tạo hình nào. Lợi thế cạnh tranh thực sự đến từ việc lựa chọn một nhà cung cấp thiết kế khuôn, vận hành dập và xây dựng hệ thống tự động hóa như một dự án tích hợp.
Trước khi bạn phê duyệt báo giá, hãy so sánh thành tích sản xuất khuôn, năng lực ép và kỷ luật SPC của nhà cung cấp — không chỉ giá mỗi bộ phận. Khám phá Khả năng dập và khuôn của Shuangqisi khi bạn sẵn sàng đánh giá một đối tác tiềm năng cho chương trình dập lũy tiến nhôm của mình.
Bài trước
Nhà cung cấp dịch vụ dập nhôm: Cách đánh giá năng lực, rủi ro và sự phù hợp
Bài tiếp theo
Giải thích về dập kim loại: Hướng dẫn đầy đủ về quy trình, vật liệu và chi phí
của chúng tôi Sản phẩm.
Bắt đầu công việc kinh doanh của bạn với Nhà sản xuất OEM ngay tại đây!

Cung cấp cho khách hàng toàn cầu các giải pháp chìa khóa trao tay hoàn chỉnh
thông qua
sự đổi mới!
LIÊN KẾT NHANH
SẢN PHẨM
TIN TỨC
THÔNG TIN LIÊN HỆ.
-
 +86-139 1308 8972
-

-
 Số 118 đường Yexin, Khu phát triển kinh tế Ngô Giang, Tô Châu, Trung Quốc
Bản quyền © Tô Châu Shuangqisi Công ty TNHH Thiết bị khuôn mẫu Mọi quyền được bảo lưu. Khuôn dập tùy chỉnh Các nhà sản xuất khuôn dập kim loại
